Ir al contenido principal

RMB

ERRORES FRECUENTES DE SOLDADURA

Aprendé a identificar y corregir los errores más comunes en tus cordones de soldadura —por amperaje, voltaje o velocidad de avance— para poder autocorregirte durante tus prácticas.

El cordón óptimo como referencia

Ya vimos en secciones anteriores la importancia de lograr una relación equilibrada entre la potencia de soldadura y la velocidad de avance del soldador, para conseguir el calor necesario que permita fundir los metales a soldar.

A continuación repasamos algunos errores frecuentes que te van a permitir autocorregirte durante las prácticas de tu proceso de aprendizaje. Vale aclarar que los ejemplos presentados corresponden a soldaduras realizadas en proceso MMA, pero hay criterios generales que pueden aplicarse al resto de los procesos.

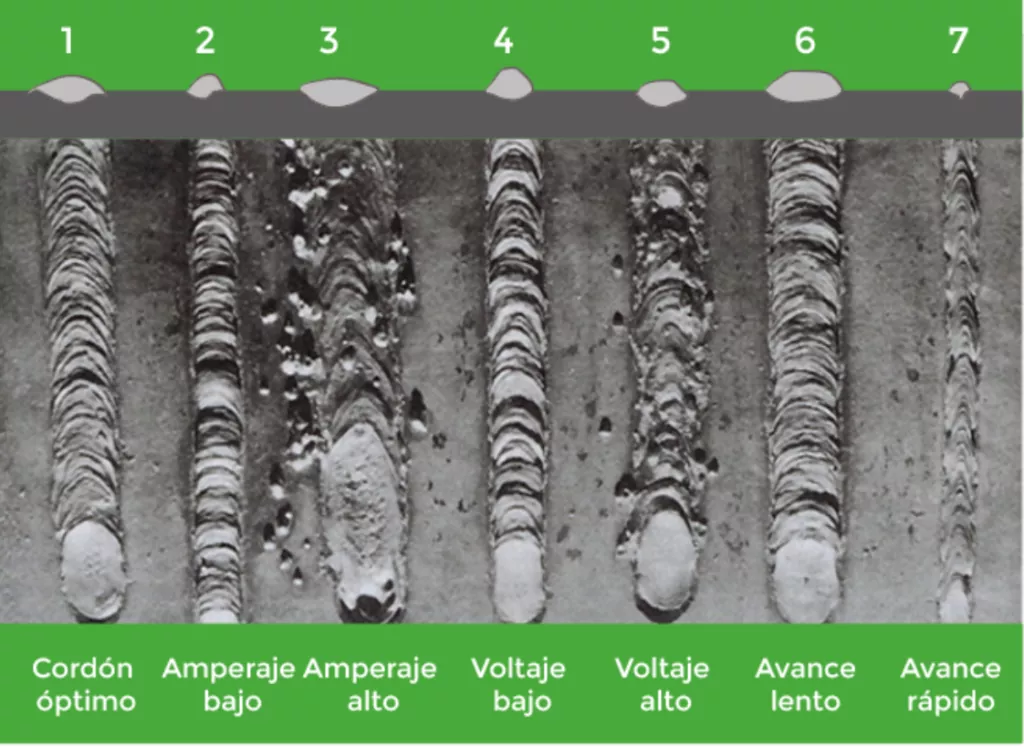
Antes de ver los errores, tomemos como referencia el cordón óptimo: se puede ver que su forma es armónica, lo cual demuestra un buen desplazamiento del soldador, y que la relación entre el ancho del cordón y la penetración es óptima. Veamos ahora qué pasa cuando el amperaje o el voltaje se alejan de ese punto óptimo.

En el cordón óptimo, la relación entre el ancho del cordón y la penetración es óptima.

ERRORES POR AMPERAJE Y VOLTAJE

Amperaje bajo

Si el amperaje es bajo, no se logrará penetración en el metal base, y la fusión del metal de aporte será insuficiente. Esto genera un cordón convexo y de forma redondeada.

Amperaje alto

Si el amperaje es alto, ocurre todo lo contrario: tendremos excesiva penetración, con riesgo de perforación, y a su vez se llevará al límite la capacidad conductora del electrodo. Todos los electrodos tienen un rango operativo de amperaje, vinculado principalmente a su diámetro: cuanto mayor sea, mayor será su capacidad de conducción de electrones. Esta excesiva fusión genera proyecciones, un cordón irregular, y dificultades para quitar la escoria de protección.

Voltaje bajo

El voltaje bajo da como resultado un cordón angosto y con poca penetración. Puede pensarse que un bajo voltaje implica baja temperatura. En el proceso MMA, el voltaje está determinado por la distancia entre el electrodo y el metal base: a mayor distancia, mayor voltaje y, en consecuencia, mayor temperatura. Una manera de corregir este error es aumentando la distancia entre el electrodo y la pieza.

Voltaje alto

En este caso, la excesiva distancia entre el electrodo y la pieza genera una excesiva penetración y un cordón irregular. El metal fundido se deposita de manera caótica, lo que dificulta quitar la escoria. La solución es acortar la distancia entre el electrodo y la pieza.

Errores por velocidad de avance

Avance lento

La velocidad de avance lenta tiene dos efectos negativos. En primer lugar, genera un mayor consumo de material de aporte, ya que da como resultado una elevada sobremonta. En segundo lugar, afecta térmicamente en exceso la zona de la unión, generando un debilitamiento en la zona aledaña.

Avance rápido

Una velocidad de avance excesiva, independientemente de que la configuración de la potencia sea correcta, genera un cordón muy fino y con poca penetración.

Raíz de la soldadura y sobremonta: qué aporta resistencia real

No todo el material depositado en un cordón cumple la misma función estructural — esta distinción es clave para entender por qué un avance lento no es necesariamente "más soldadura".

Fusión en la raíz

Es la que aporta resistencia efectiva a una unión soldada. Es la parte del cordón que realmente sostiene la unión estructural entre las piezas.

Sobremonta

Toda la sobremonta que queda en la cara exterior del cordón no aporta resistencia alguna a la unión. Un avance lento genera un consumo excesivo de material de aporte en forma de sobremonta, sin sumar resistencia real a la soldadura.

En resúmen..

Un cordón óptimo depende de una relación equilibrada entre amperaje, voltaje y velocidad de avance: el amperaje bajo o alto afecta la penetración y la fusión, el voltaje bajo o alto está ligado a la distancia entre el electrodo y la pieza, y la velocidad de avance —lenta o rápida— impacta tanto en el consumo de material de aporte como en el calentamiento de la zona de unión. Vale recordar que es la fusión en la raíz, y no la sobremonta, la que aporta resistencia real a la unión soldada.

Etiquetado:

Tipo de producto: Maquinas

Artículos Relacionados

QUE SON LAS BUZAS QUARTZ Y POR QUÉ DEBERÍA USARLAS?
QUE ES LA TECNOLOGÍA INVERTER?
MODOS DE TRANSFERENCIA
ERRORES FRECUENTES DE SOLDADURA
DESCRIPCION DEL PROCESO TIG
DESCRIPCION DEL PROCESO FCAW

EQUIPO RECOMENDADO

No hay productos compatibles