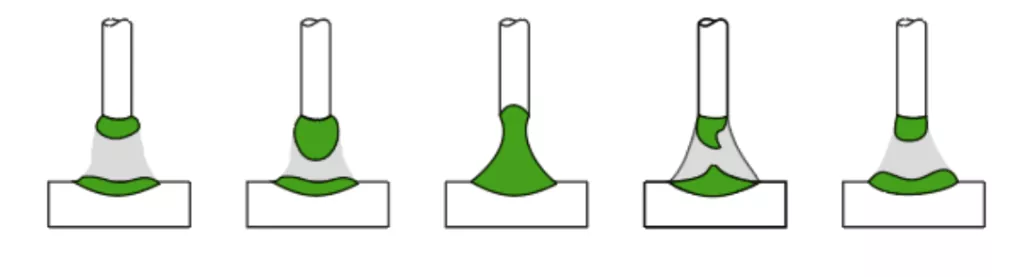
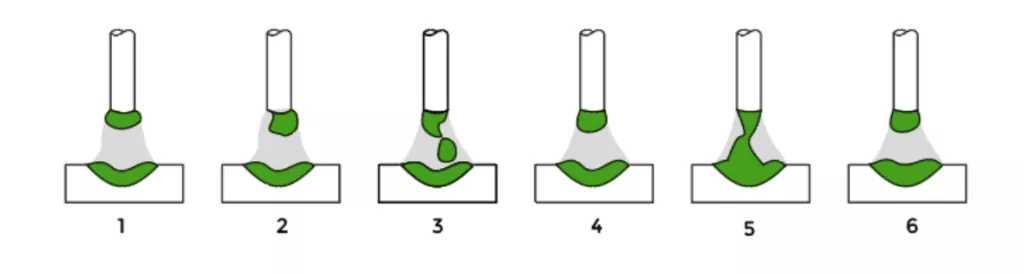
En función de los parámetros de soldadura (voltaje y velocidad de alambre), que a su vez dependen del material y el espesor a soldar, se generan distintos tipos de transferencia del metal desde el consumible hacia la pieza.
En otras palabras, modificando estos valores, y de acuerdo con el trabajo a realizar, el soldador podrá definir de qué manera deposita el metal de aporte en la unión, definiendo de este modo la forma del cordón, el calor aportado en la unión y el modo (posición) en la que podrá soldar. Veamos los 3 modos de transferencia que se pueden dar en el proceso.

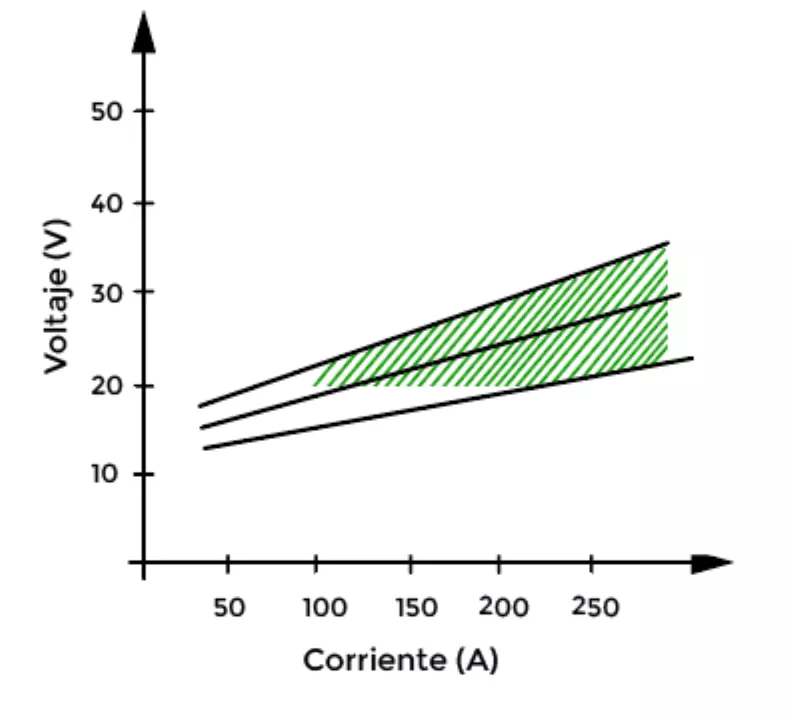
Es la modalidad más utilizada por los soldadores. Produce una pileta pequeña y de rápido enfriamiento, apta para espesores delgados, soldadura en toda posición y grandes aberturas de raíz. El metal se transfiere a la pieza al producirse el contacto entre el extremo del alambre y la pileta. El crecimiento de la corriente debe ser suficientemente alto como para calentar el electrodo y producir la transferencia del metal, pero lo suficientemente bajo como para reducir las salpicaduras. El tipo de gas es determinante en el tamaño de la gota líquida, e influye en las características del arco y en la penetración.

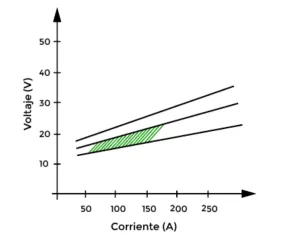
Combinación de parámetros para lograr este tipo de transferencia con un alambre de 1 mm de diámetro.

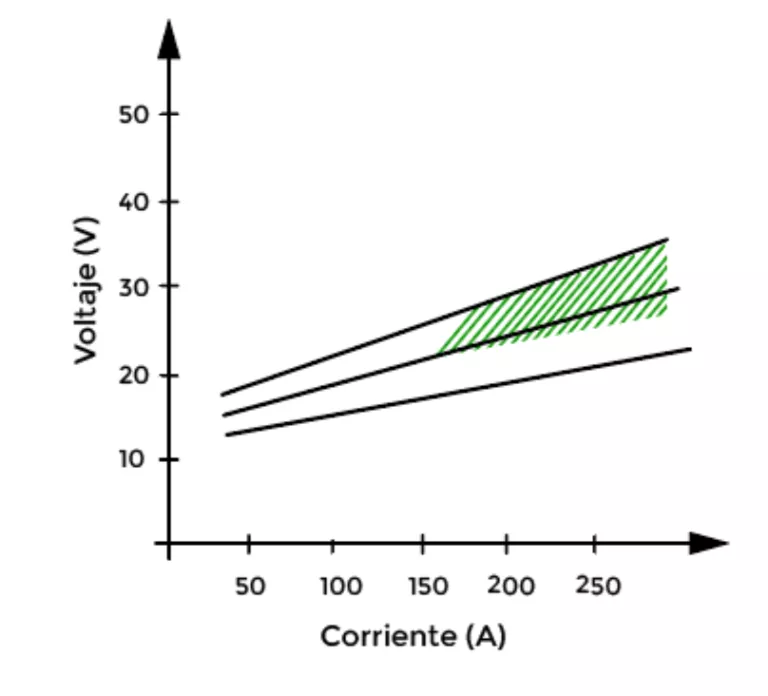
El diámetro de la gota es mayor que el diámetro del electrodo. Con CO2 y He se alcanza este tipo de transferencia con valores normales de corriente; con CO2 se produce una gota con dirección aleatoria, apta solo para trabajar en posición plana. Si el arco es muy corto, la gota toca la pieza, eleva su temperatura y se desprende con muchas salpicaduras. Con voltaje muy elevado puede producirse falta de fusión, penetración insuficiente y refuerzo excesivo (sobremonta).

Rango de parámetros adecuado para este tipo de transferencia con un alambre de 1 mm de diámetro.

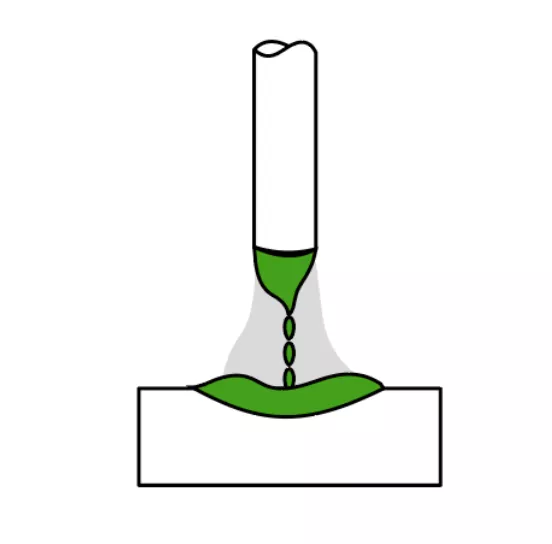
Es una corriente muy direccionada de gotas pequeñas, aceleradas por la fuerza del arco a velocidades que anulan la fuerza de gravedad. Al elevar los valores de voltaje y amperaje, se sobreexige la capacidad conductora del alambre, generando su pulverización — de ahí el nombre de este tipo de transferencia. No se produce transferencia en corto circuito ni por gotas grandes.

Rango de parámetros para este tipo de transferencia con un alambre de 1 mm de diámetro.
El tipo de gas es determinante en el tamaño de la gota líquida y en las características del arco y la penetración. En transferencia globular, con CO2 y He se alcanzan valores normales de corriente (con CO2 la gota tiene dirección aleatoria, apta solo para posición plana). La transferencia spray, en cambio, solo se produce con argón o mezclas ricas en argón (80% mínimo).
La transferencia spray se produce en CC(+) y por encima de un valor crítico de corriente llamado "corriente de transición"; por debajo de ese valor, la transferencia es globular.
El modo de transferencia del metal de aporte en MIG-MAG depende principalmente del voltaje y la corriente de trabajo: valores bajos generan transferencia en corto circuito (rápido enfriamiento, apta para toda posición), valores intermedios generan transferencia globular (inestable, con proyecciones, a evitar de ser posible), y valores altos combinados con argón o mezclas ricas en argón generan transferencia spray (alta penetración, apta solo para posición plana, aunque puede combinarse con corriente pulsada). El tipo de gas de protección es, en todos los casos, un factor determinante adicional.