Ir al contenido principal

RMB

CALIGRAFIA DE SOLDADURA

¿Qué es la caligrafía de soldadura?

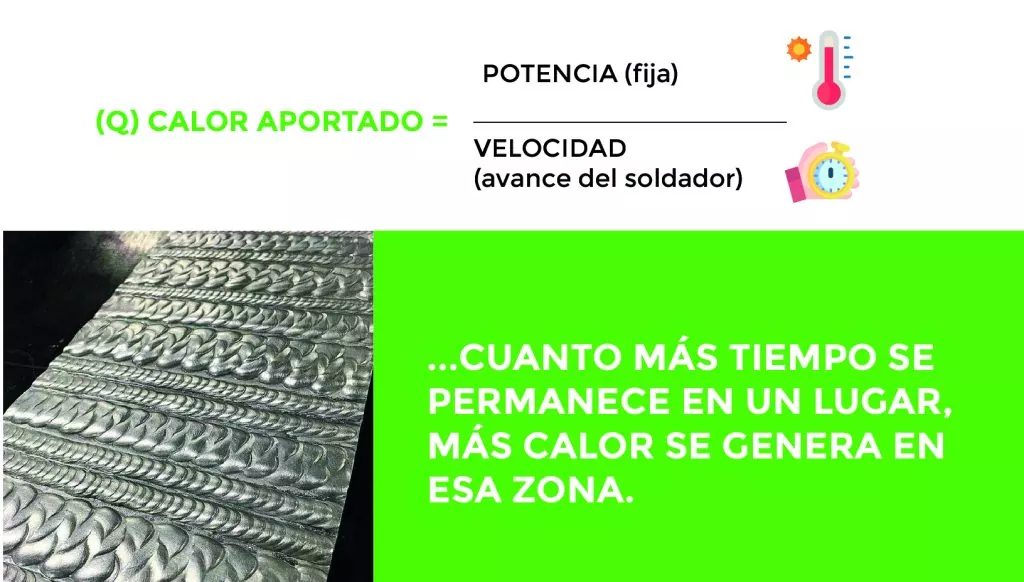
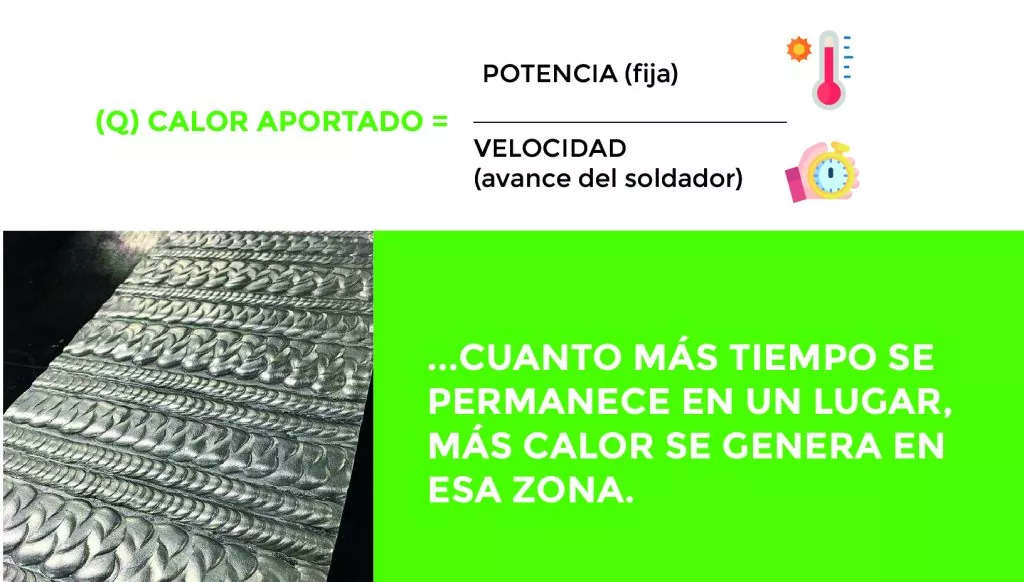
El calor aportado en la unión se calcula como Potencia (fija) sobre Velocidad de avance del soldador: es directamente proporcional a la potencia de soldadura e inversamente proporcional al tiempo que ese calor permanece en una zona determinada. Cuanto más tiempo se permanece en un lugar, más calor se genera en esa zona.

Debe existir una relación equilibrada entre estas dos variables: una potencia adecuada combinada con una velocidad de avance alta puede generar una fusión incompleta del metal, ya que no se le da el tiempo necesario para fundirse. Por eso es difícil generar tablas de parámetros universales — cada soldador desarrolla su propio “estilo”. Dentro de esa técnica personal se encuentran los tipos de caligrafía a utilizar.

La caligrafía determina la trayectoria que realiza el electrodo a lo largo del cordón, y es fundamental porque define las zonas donde se depositará mayor temperatura. Esto depende principalmente del tipo de unión a soldar y del espesor del material. A continuación, te contamos los 5 tipos de oscilación más frecuentes.

Cuanto más tiempo se permanece en un lugar, más calor se genera en esa zona.

TIPOS DE OSCILACIÓN EN SOLDADURA

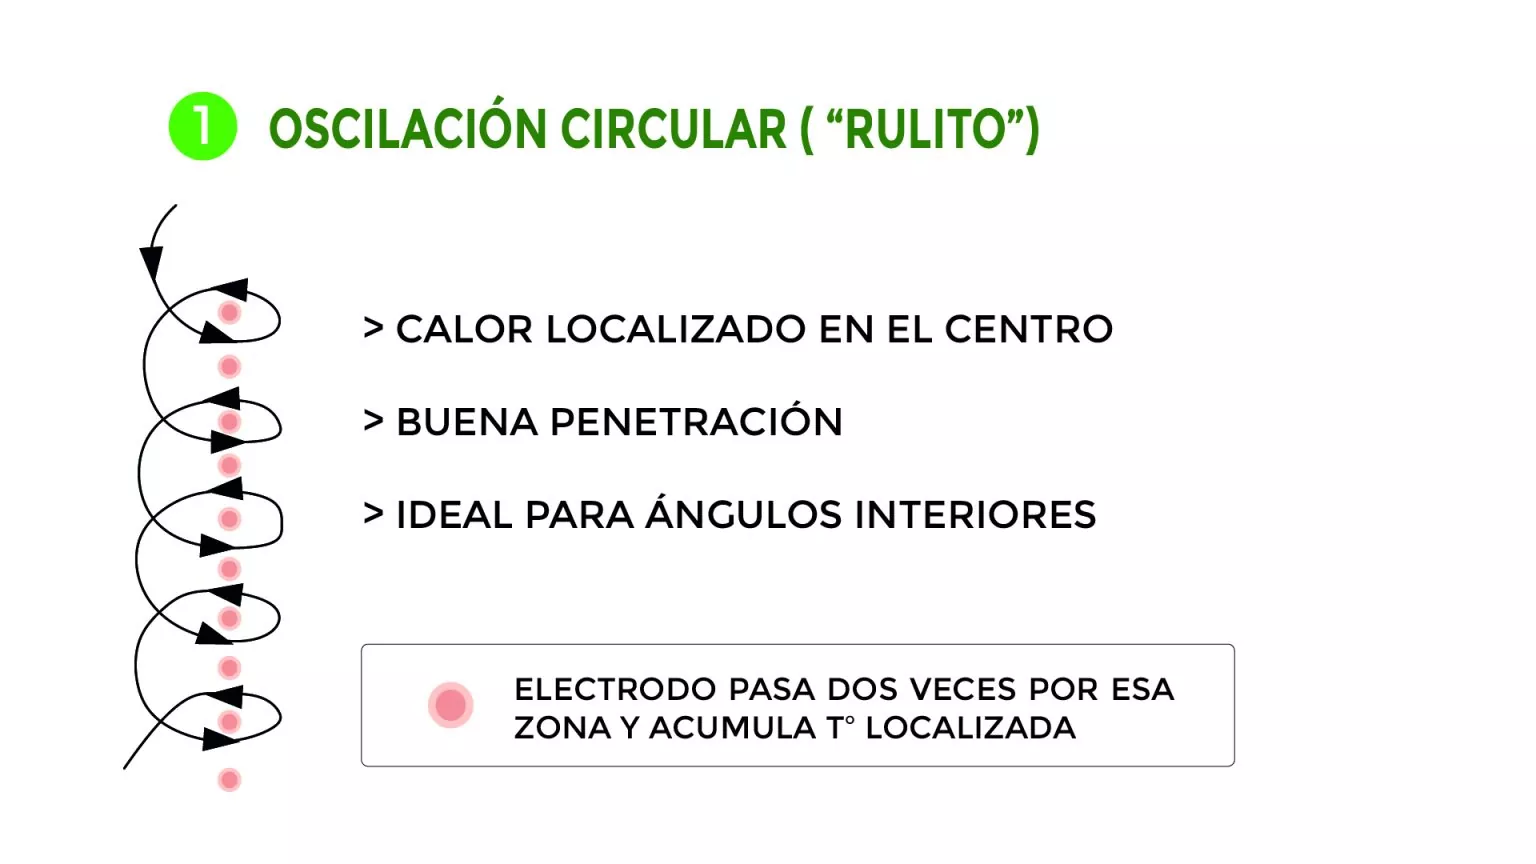
Oscilación circular ("Rulito")

Esta técnica consiste en desplazar el electrodo trazando pequeños círculos continuos a lo largo del cordón. El calor queda localizado en el centro de cada círculo, lo que genera una buena penetración en el material. Por esta característica, resulta ideal para trabajar en ángulos interiores, donde se necesita concentrar la temperatura en una zona puntual sin dispersarla hacia los bordes.

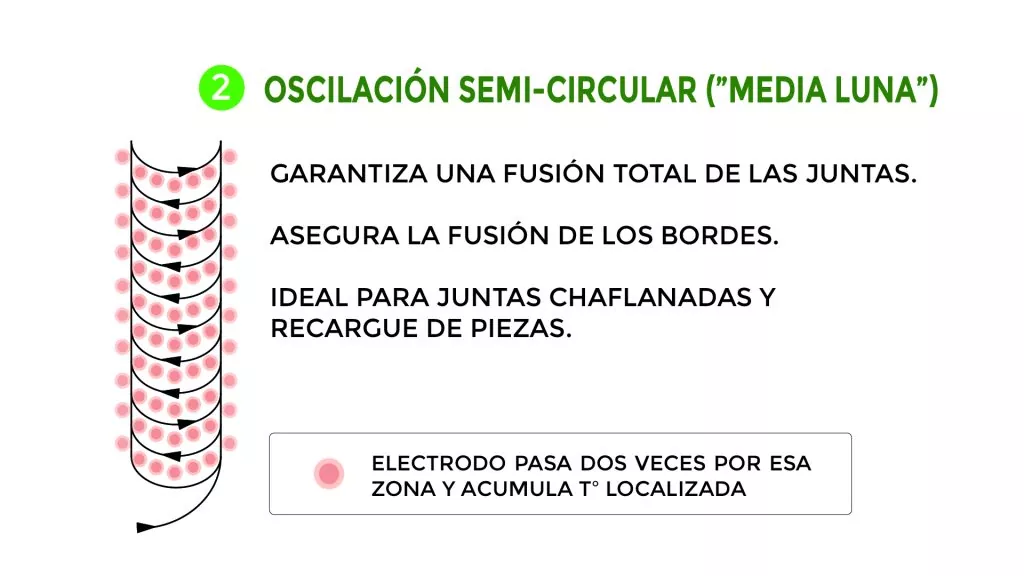
Oscilación semi-circular ("Media luna")

El electrodo se desplaza trazando movimientos semicirculares encadenados, similares a una sucesión de medias lunas continuas. Esta técnica garantiza la fusión total de las juntas y asegura la fusión de los bordes, por lo que es especialmente recomendada para juntas chaflanadas y para el recargue de piezas, donde se necesita un aporte de material uniforme y bien fusionado en toda la unión.

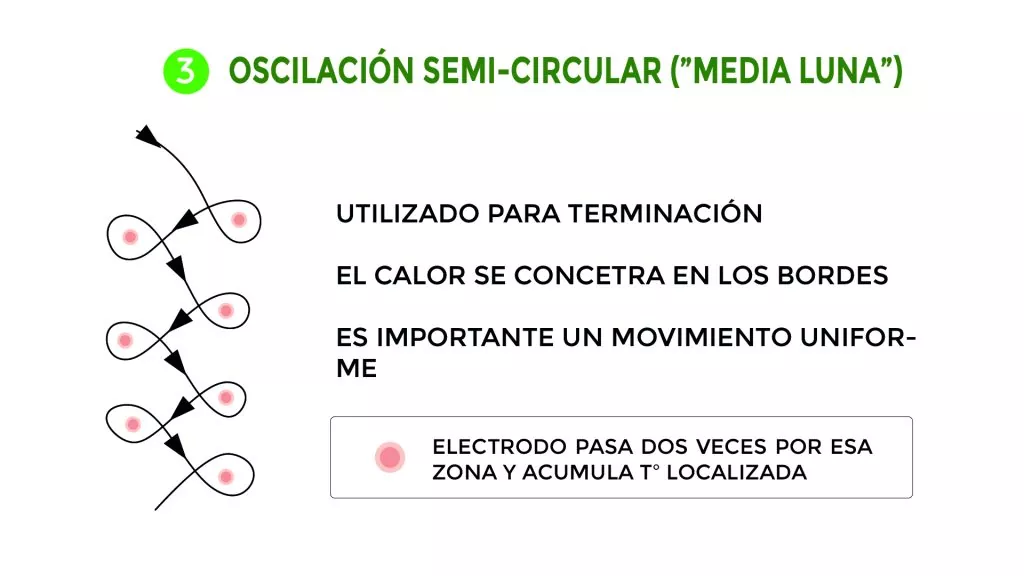
Oscilación semi-circular ("Media luna") — variante de terminación

Es una variante de mayor amplitud de la oscilación semicircular, con un movimiento en forma de ocho. Se utiliza específicamente para pasadas de terminación, ya que en este caso el calor se concentra en los bordes del cordón. Es importante mantener un movimiento uniforme a lo largo de todo el recorrido para lograr un acabado parejo y evitar irregularidades visibles en la superficie del cordón.

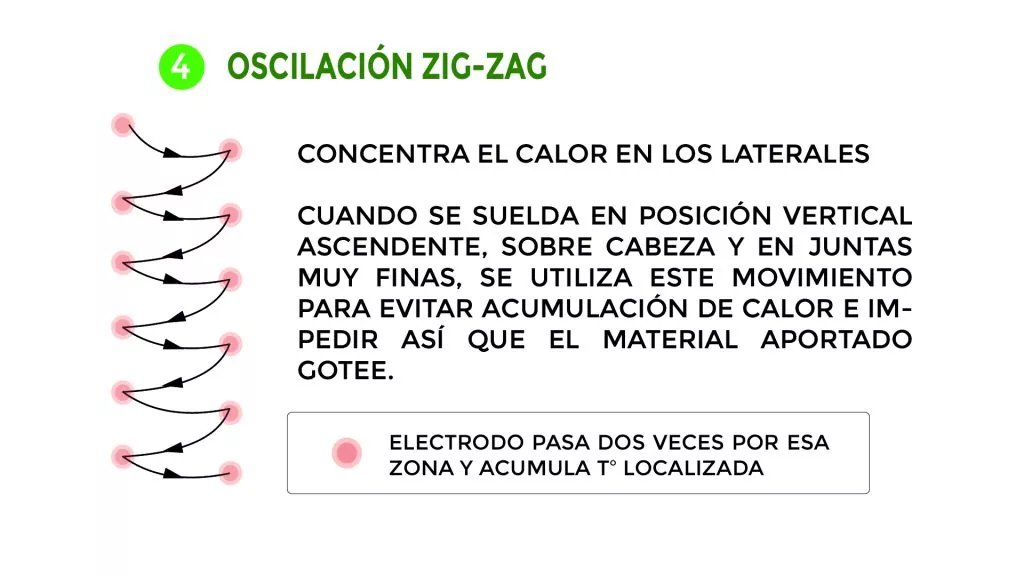
Oscilación zig-zag

Consiste en un desplazamiento del electrodo en zig-zag, sin pausas ni círculos, concentrando el calor en los laterales del cordón. Se utiliza principalmente al soldar en posición vertical ascendente, sobre cabeza y en juntas muy finas, ya que este movimiento evita la acumulación de calor en un punto fijo y, de esa manera, impide que el material aportado gotee durante la soldadura.

Oscilación zig-zag (transversal)

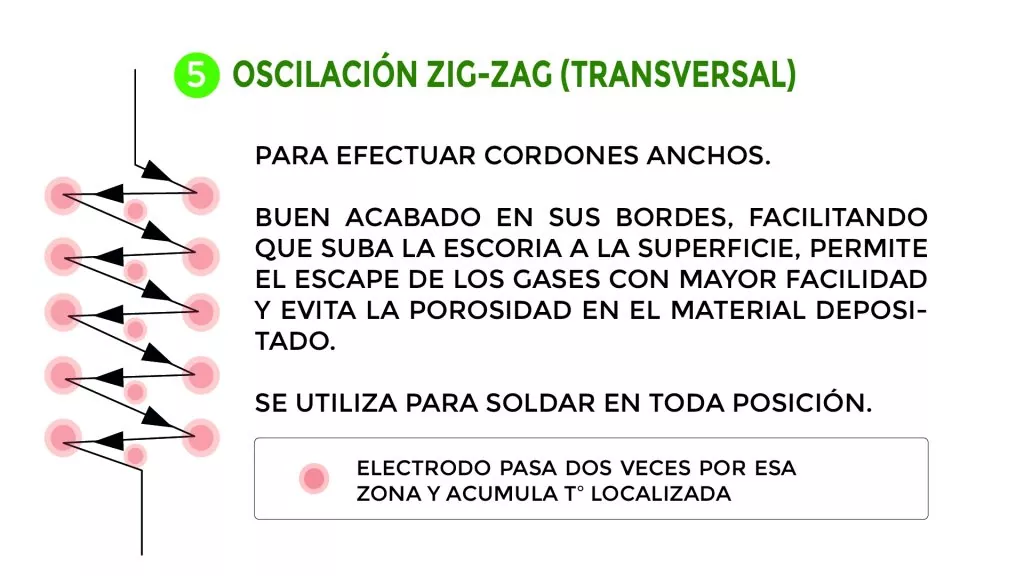
Es una variante más amplia del zig-zag, pensada para efectuar cordones anchos. Ofrece un buen acabado en los bordes, ya que facilita que la escoria suba a la superficie y permite el escape de los gases con mayor facilidad, lo que a su vez evita la porosidad en el material depositado. A diferencia de la variante anterior, esta técnica se puede utilizar para soldar en toda posición.

Consideraciones técnicas al aplicar la caligrafía

Amplitud de oscilación según el electrodo

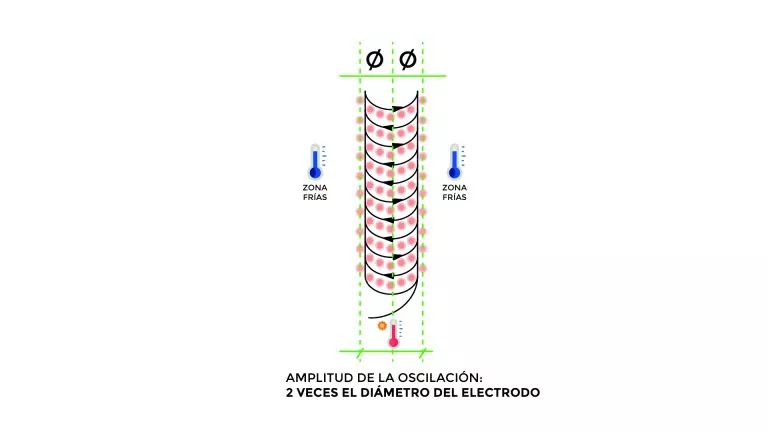
Es fundamental que la amplitud final de la trayectoria tenga relación con el diámetro del electrodo a utilizar. Para MMA (electrodo revestido), con oscilación semicircular, la amplitud no debería superar el doble del diámetro del electrodo: tomando una línea imaginaria central en la unión, el desplazamiento debería ser de 1 diámetro hacia cada lado (ejemplo: con un electrodo de 2,5 mm, el desplazamiento sería de 2,5 mm hacia cada lado). Si el movimiento es más amplio, el electrodo puede enfriarse y generar zonas frías con fusión incompleta en el cordón.

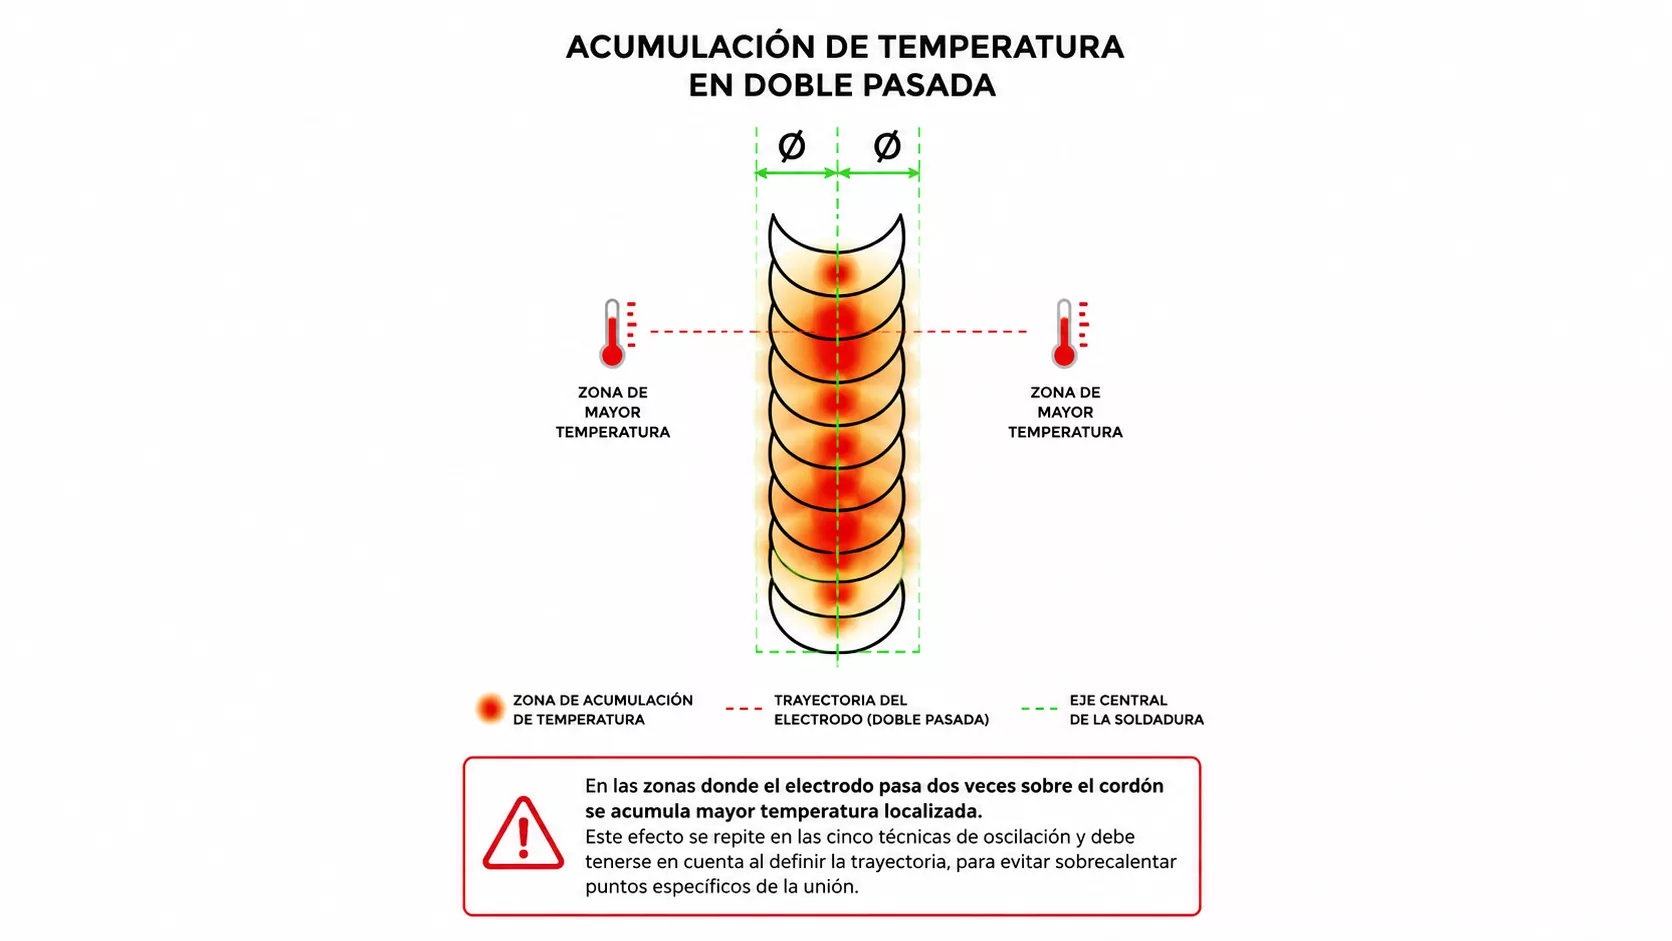
Acumulación de temperatura en doble pasada

En las zonas donde el electrodo pasa dos veces sobre el cordón se acumula mayor temperatura localizada. Este efecto se repite en las cinco técnicas de oscilación y debe tenerse en cuenta al definir la trayectoria, para evitar sobrecalentar puntos específicos de la unión.

Potencia y velocidad de avance: el equilibrio que define el cordón

El calor aportado en la unión surge de la relación entre estas dos variables, según la fórmula: Calor aportado (Q) = Potencia (fija) / Velocidad de avance del soldador.

Potencia de soldadura

El calor aportado es directamente proporcional a la potencia. Sin embargo, una potencia adecuada combinada con una velocidad de avance alta puede provocar fusión incompleta, porque no se le da tiempo suficiente al metal para fundirse.

Velocidad de avance

El calor aportado es inversamente proporcional al tiempo que el electrodo permanece en una zona. Una potencia baja en relación al espesor puede compensarse con una velocidad de avance más lenta — por eso cada soldador desarrolla su propio estilo, lo que dificulta estandarizar tablas de parámetros.

En resúmen..

La calidad de un cordón depende del equilibrio entre potencia y velocidad de avance, y de elegir la caligrafía correcta —rulito, media luna o zig-zag— según el diámetro del electrodo, el tipo de unión y el espesor del material. Respetar estos criterios evita fusiones incompletas y sobrecalentamientos localizados en el cordón.

Etiquetado:

Tipo de producto: Arco Sumergido

Artículos Relacionados

QUE SON LAS BUZAS QUARTZ Y POR QUÉ DEBERÍA USARLAS?
QUE ES LA TECNOLOGÍA INVERTER?
MODOS DE TRANSFERENCIA
ERRORES FRECUENTES DE SOLDADURA
DESCRIPCION DEL PROCESO TIG
DESCRIPCION DEL PROCESO FCAW

EQUIPO RECOMENDADO

No hay productos compatibles