Su identificación normalizada AWS es GTAW (Gas Tungsten Arc Welding), que en castellano significa soldadura por arco de tungsteno con gas. Su nombre coloquial es TIG (Tungsten Inert Gas), es decir, Tungsteno Inerte Gas.
La soldadura TIG es un proceso de soldadura por arco eléctrico que utiliza un electrodo no consumible de tungsteno, protegido por una atmósfera de gas inerte (generalmente argón), cuya característica distintiva es que permite soldar con o sin material de aporte. Esto da lugar a llevar a cabo costuras de raíz, o bien a soldar en situaciones donde se pretende mantener las propiedades químicas originales del metal base, generando una fusión localizada entre ambas piezas sin añadir material de aporte que, pese a ser compatible, puede no tener exactamente las mismas propiedades que los metales base.
Esto es posible gracias a las propiedades del tungsteno (también conocido como Wolframio): es un metal refractario con un punto de fusión de 3683°C, que prácticamente triplica el del acero al carbono. Esto le permite al electrodo generar el arco eléctrico capaz de fundir el metal base —que tiene un punto de fusión inferior— sin consumirse, siempre que exista una atmósfera de gas inerte de protección. A diferencia del proceso MIG-MAG, en TIG no puede variarse el tipo de gas: si se utiliza un gas activo, el tungsteno aumenta su temperatura y tiende a deformarse, deformando con eso el cordón de soldadura. Veamos qué tipos de gas se utilizan en este proceso.
Es el gas más utilizado en este proceso, y el más económico de todos. Tiene un bajo potencial de ionización (15,7 V), lo cual facilita el encendido del arco. Es 1,4 veces más pesado que el aire, por lo que desplaza el aire en la zona del arco, permitiendo una mejor protección de la pileta líquida.
Tiene un mayor potencial de ionización (24,5 V), por lo que es más difícil de encender el arco y requiere mayor voltaje de trabajo: ideal para grandes espesores. A diferencia del argón, es más liviano que el aire y más costoso, ya que no es derivado del aire sino del petróleo. Aporta mayor calor, lo que lo hace muy adecuado para soldadura de cobre, aluminio y otros metales de alta conductividad.
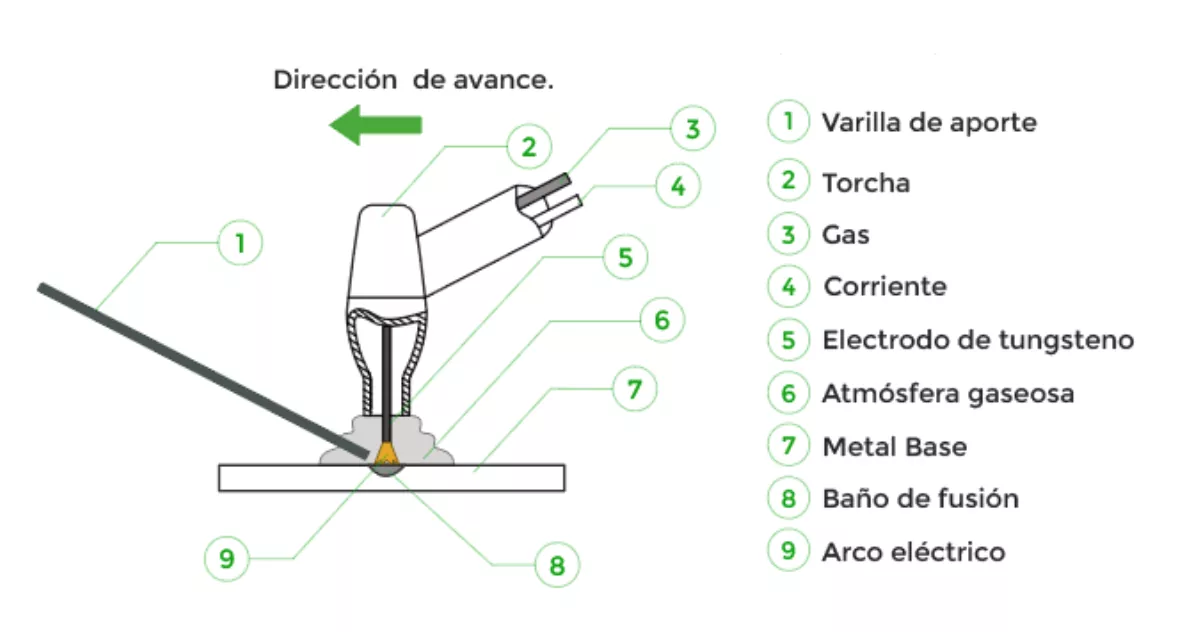
Es el material de aporte, opcional en este proceso, que el soldador acerca manualmente al baño de fusión.
Sostiene el electrodo de tungsteno y canaliza el gas de protección hacia la zona de soldadura.
Es el gas inerte (generalmente argón) que protege el arco y el baño de fusión de la contaminación atmosférica.
Es la corriente eléctrica que circula a través del electrodo de tungsteno para generar el arco.
Es el electrodo no consumible que genera el arco eléctrico sin fundirse, gracias a su altísimo punto de fusión.
Es la nube de gas protector que envuelve el arco y el baño de fusión durante la soldadura.
Es la pieza sobre la que se realiza la soldadura.
Es la pileta líquida que se forma con el metal base fundido, y el material de aporte en caso de utilizarse.
Es el arco que se establece entre el electrodo de tungsteno y la pieza, generando el calor necesario para fundir el metal base.
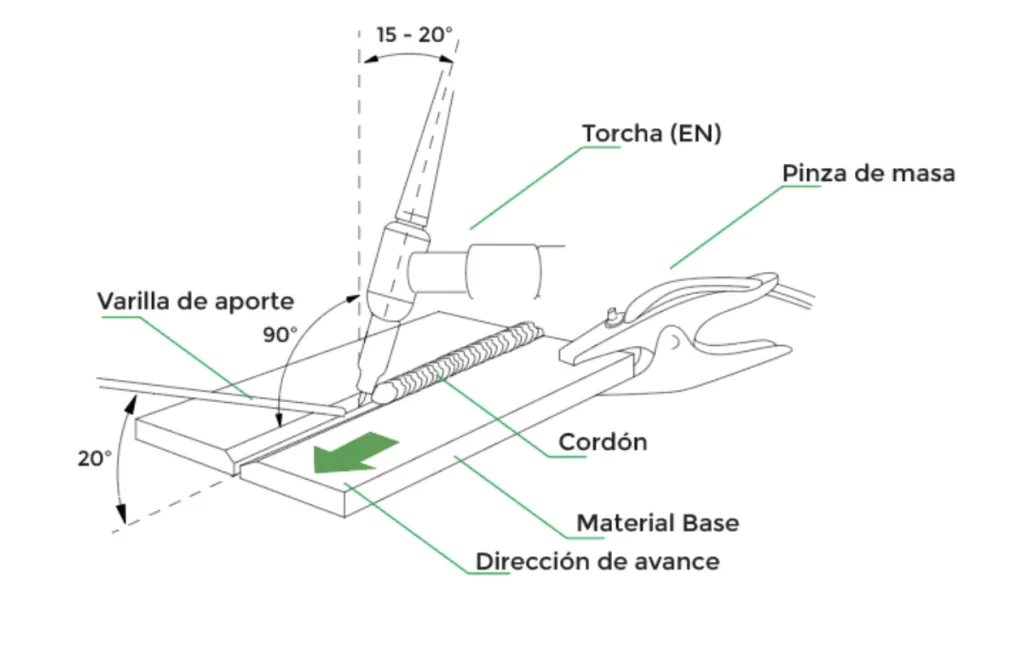
El desplazamiento, con o sin material de aporte, será siempre en avance. Si se suelda con aporte, la torcha va en la mano hábil y la varilla en la otra, y la torcha se desplaza siempre hacia la varilla de aporte. Esto permite que el soldador vea lo que ocurre en la punta del electrodo y asegure un suministro de gas adecuado en la zona a proteger.
La protección del tungsteno es fundamental para lograr un arco estable y un cordón de calidad.
El proceso TIG utiliza un electrodo no consumible de tungsteno protegido por gas inerte (argón o helio), lo que permite soldar con o sin material de aporte manteniendo las propiedades del metal base. La técnica correcta —torcha a 90° con 15-20° de inclinación, varilla a 20°, desplazamiento siempre en avance— se combina con una protección constante del tungsteno: polaridad directa, atmósfera gaseosa con pre-gas y post-gas, evitar el contacto entre el tungsteno y la pieza, asegurar la limpieza de la junta (crítica en aluminio) y mantener sana la punta del electrodo. Todos estos factores en conjunto definen la calidad final del cordón.