Ir al contenido principal

RMB

POLARIDAD

Entendé cómo circula la corriente eléctrica en la soldadura y por qué elegir la polaridad correcta —directa o inversa— define dónde se concentra el calor, la penetración y el acabado de tu cordón.

¿Qué es la polaridad en soldadura?

La corriente eléctrica no es ni más ni menos que un flujo de electrones que circulan a través de un material conductor, en nuestro caso un metal. Los electrones son partículas muy pequeñas de carga negativa que circulan en el interior del metal. Ese flujo, que en apariencia es caótico y desordenado, tiene un sentido de circulación que no varía y siempre va desde el terminal negativo (-) hacia el positivo (+).

Podemos pensarlo como un rayo: los rayos siempre caen desde el cielo (-) hacia la tierra (+), nunca al revés. Siguiendo esta analogía, en el lugar donde impacta el rayo (el conjunto de electrones) se concentra la mayor cantidad de temperatura, debido a la descarga de energía que se produce en esa zona.

En la soldadura con equipos inverter, que trabajan con corriente continua, ocurre lo mismo. El hecho de que estos equipos permitan conectar la pinza de masa y la torcha en cualquiera de los dos acoples (positivo o negativo) no es casual: nos permite elegir el sentido de circulación del “rayo”, es decir, del arco eléctrico de soldadura. Veamos cómo se aplica esto según cada proceso.

El sentido de circulación de la corriente siempre va del negativo al positivo, y en el punto de impacto se concentra la mayor temperatura.

POLARIDAD SEGÚN EL PROCESO DE SOLDADURA

MMA — Polaridad directa (electrodo negativo)

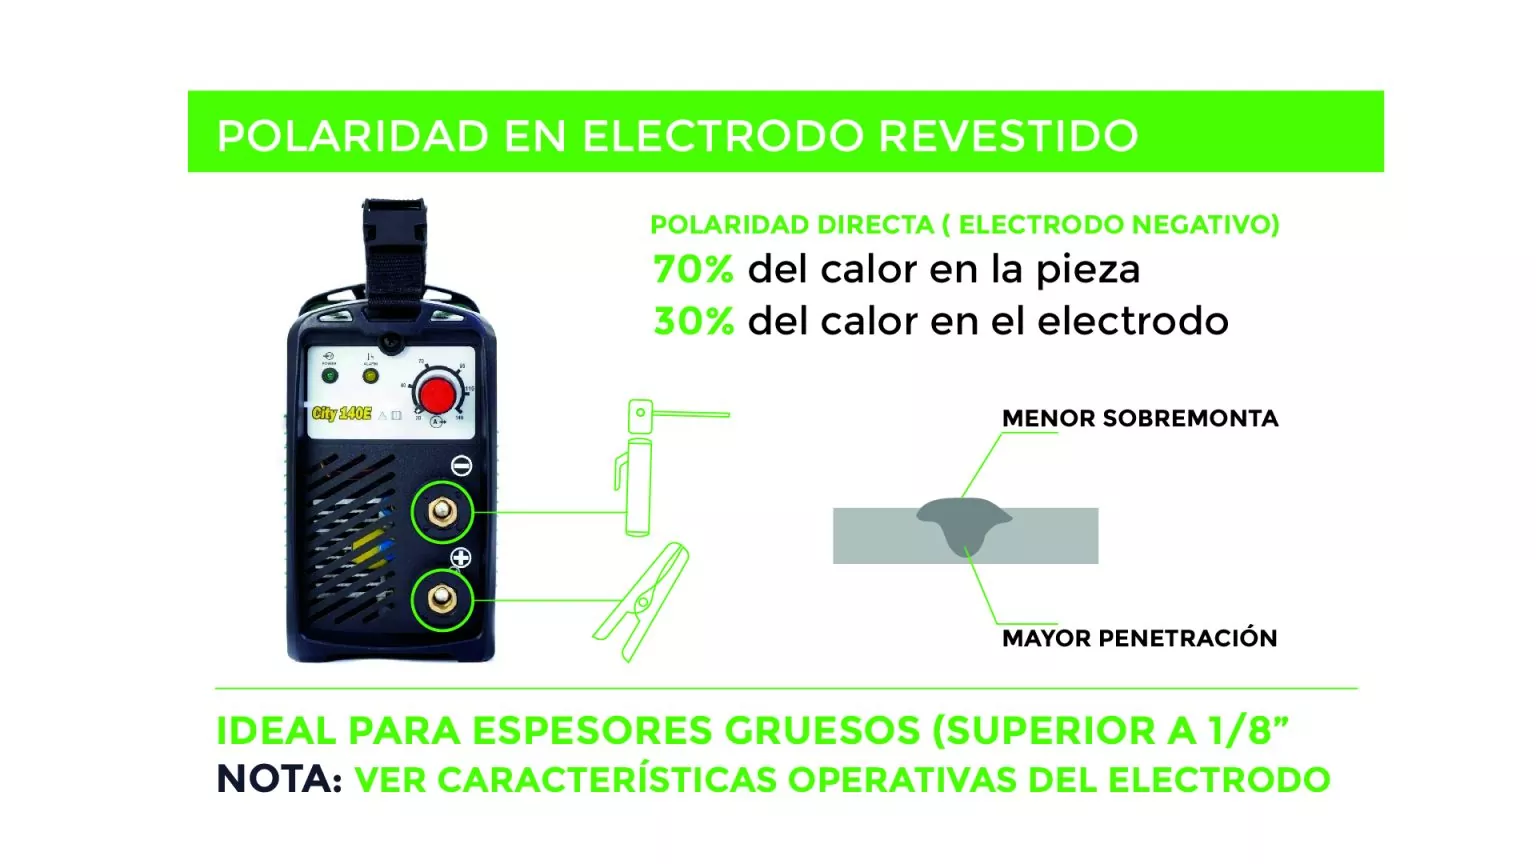
Si se conecta la pinza de masa al positivo (+) y la pinza porta electrodos al negativo (-), el haz de electrones va desde el electrodo hacia la pieza. Al impactar en la pieza, se concentra el 70% del calor en la pieza y el 30% en el electrodo, dando como resultado mayor penetración y menor sobremonta.

  • 70% del calor en la pieza, 30% en el electrodo.
  • Menor sobremonta, mayor penetración.
  • Nota: ver siempre las características operativas del electrodo en su ficha técnica.
MMA — Polaridad inversa (electrodo positivo)

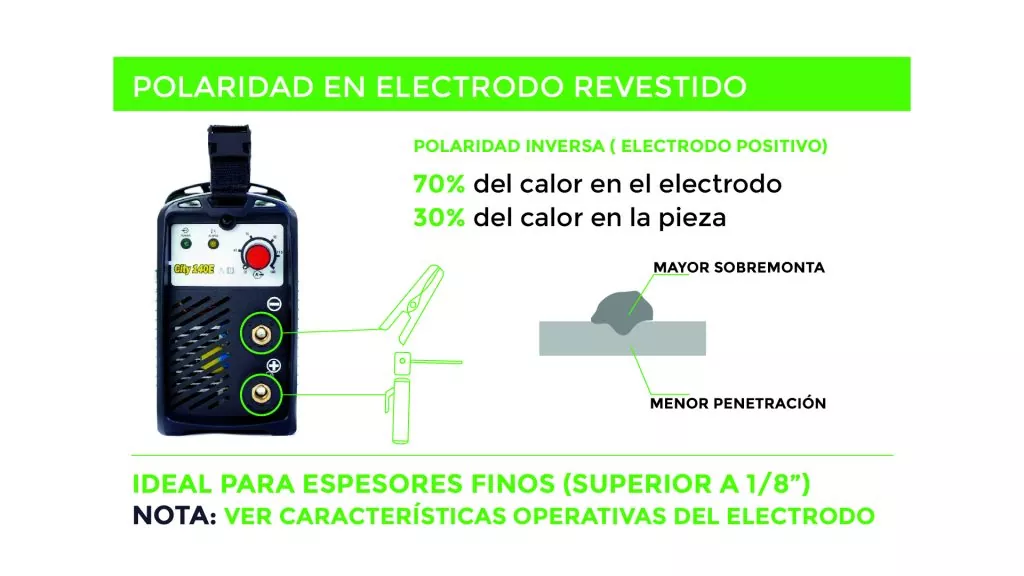
Con la pinza de masa conectada al negativo (-) y la pinza porta electrodos al positivo (+), el haz de electrones va desde la pieza hacia el electrodo. Se concentra el 70% del calor en el electrodo y el 30% en la pieza, dando como resultado mayor sobremonta y menor penetración.

  • 70% del calor en el electrodo, 30% en la pieza.
  • Mayor sobremonta, menor penetración.
  • Nota: ver siempre las características operativas del electrodo en su ficha técnica.
MIG-MAG

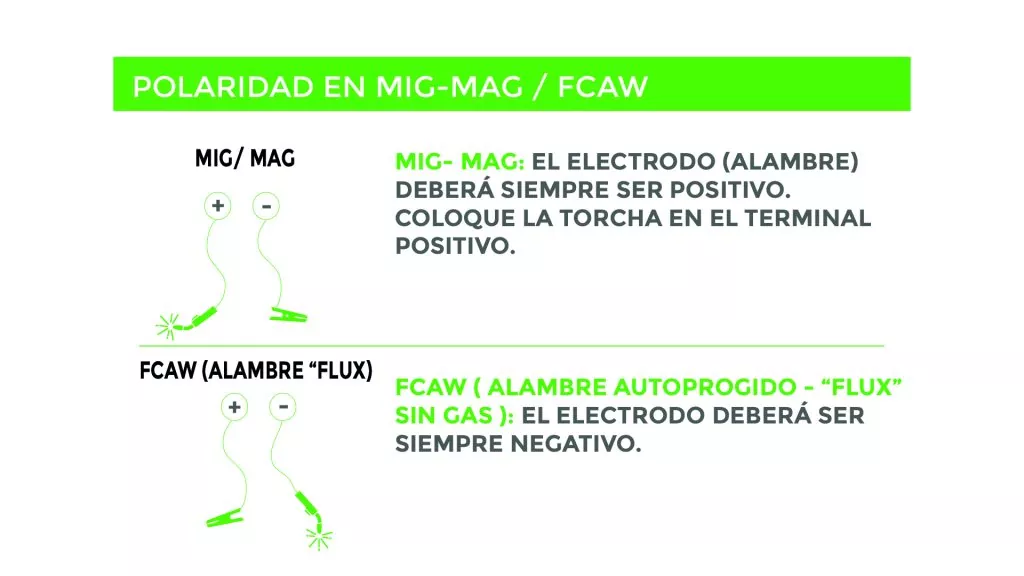
El electrodo (alambre) deberá ser siempre positivo. Hay que colocar la torcha en el terminal positivo.

FCAW (alambre "Flux")

Para alambre autoprotegido "Flux", sin gas, el electrodo deberá ser siempre negativo.

TIG
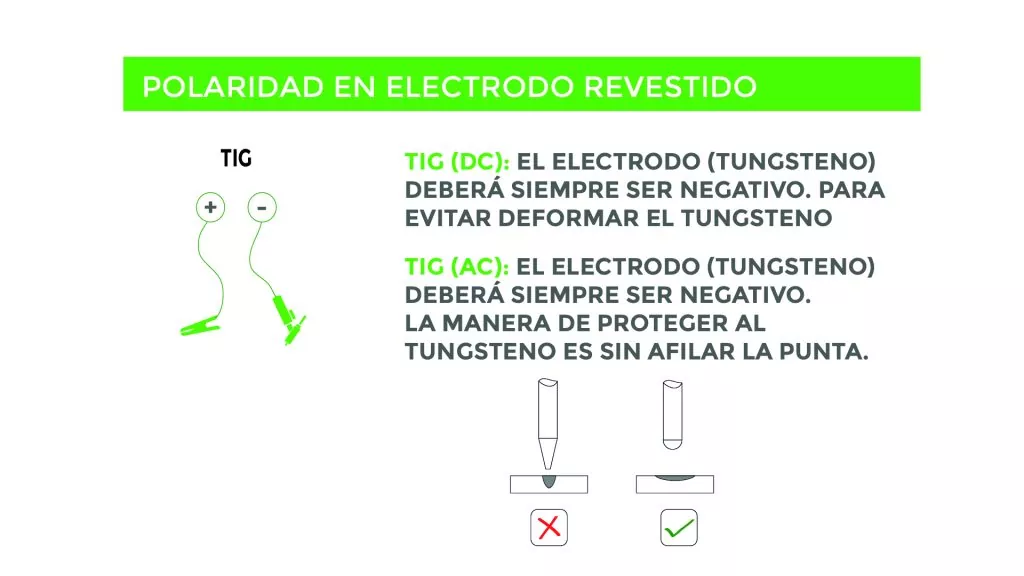
  • TIG (DC): el electrodo (tungsteno) deberá ser siempre negativo, para evitar deformar el tungsteno.
  • TIG (AC): el electrodo (tungsteno) deberá ser siempre negativo. La manera de proteger al tungsteno es sin afilar la punta.

Nomenclatura y selección según el material de aporte

Nomenclatura de la polaridad

Los modos en que puede figurar esta información son los siguientes:

  • Polaridad directa (electrodo negativo): DCEN (Corriente Continua – Electrodo Negativo) / DC (-)
  • Polaridad inversa (electrodo positivo): DCEP (Corriente Continua – Electrodo Positivo) / DC (+)
Polaridad según el material de aporte

Antes de soldar, hay que conocer a través de las fichas técnicas del fabricante la polaridad para la que fue diseñado cada material de aporte. Por ejemplo, el electrodo rutílico ER6013 puede utilizarse tanto con equipos de corriente alterna como continua, y en ambas polaridades, lo que lo transforma en uno de los electrodos más versátiles del mundo de la soldadura. En cambio, el electrodo básico ER7018 debe conectarse siempre con polaridad inversa (electrodo positivo).

Polaridad directa e inversa: dos formas de repartir el calor

Este criterio aplica a todos los procesos de soldadura: elegir la polaridad correcta define dónde se concentra el calor y, con eso, la penetración y el acabado del cordón.

Polaridad directa (electrodo negativo)

El haz de electrones va desde el electrodo hacia la pieza. Al impactar, se concentra el 70% del calor en la pieza y el 30% en el electrodo, lo que da mayor penetración y menor sobremonta.

Polaridad inversa (electrodo positivo)

El haz de electrones va desde la pieza hacia el electrodo. Se concentra el 70% del calor en el electrodo y el 30% en la pieza, lo que da mayor sobremonta y menor penetración.

En resúmen..

La corriente eléctrica circula siempre del negativo al positivo, concentrando la mayor temperatura en el punto de impacto. Elegir la polaridad correcta —directa o inversa— permite controlar dónde se concentra ese calor y, con eso, la penetración y el acabado del cordón. Este criterio aplica a todos los procesos de soldadura (MMA, MIG-MAG, FCAW y TIG), y siempre hay que verificar en la ficha técnica del fabricante la polaridad recomendada para cada material de aporte.

Etiquetado:

Tipo de producto: Arco Sumergido

Artículos Relacionados

QUE SON LAS BUZAS QUARTZ Y POR QUÉ DEBERÍA USARLAS?
QUE ES LA TECNOLOGÍA INVERTER?
MODOS DE TRANSFERENCIA
ERRORES FRECUENTES DE SOLDADURA
DESCRIPCION DEL PROCESO TIG
DESCRIPCION DEL PROCESO FCAW

EQUIPO RECOMENDADO

No hay productos compatibles