QUE ES LA TECNOLOGÍA INVERTER?
Entendé la diferencia entre la corriente de alimentación y la corriente de soldadura, cómo funcionaban los viejos equipos con transformador bobinado, y por qué la tecnología inverter logró equipos más livianos y con un control mucho más preciso del arco.
Corriente de alimentación vs. corriente de soldadura
Ya mencionamos el principio de la soldadura por arco eléctrico: el proceso de soldadura por fusión en el cual la unificación de los metales se obtiene mediante el calor de un arco eléctrico entre un electrodo y la pieza a soldar. Por esto, hay una estrecha relación entre la corriente eléctrica y el proceso de soldadura, pero es importante identificar la corriente eléctrica en distintos momentos del proceso, ya que cumple funciones diferentes: no es lo mismo la corriente de alimentación del equipo, suministrada por la red eléctrica (monofásica o trifásica), que la corriente de soldadura que el operario configura para soldar. Esa señal inicial se va modificando de acuerdo a la tecnología disponible y al tipo de soldadura requerida.
Podemos hablar entonces de tres momentos: una etapa de alimentación o entrada (input), una segunda etapa de transformación de esa señal de entrada, y un tercer paso de salida (output), que es la señal utilizada para soldar.
Para entender qué distingue a la tecnología inverter, conviene primero repasar cómo funcionaba la tecnología electromagnética que la precedió, y luego cómo se resuelve hoy esa misma transformación.
TECNOLOGÍAS DE TRANSFORMACIÓN DE CORRIENTE
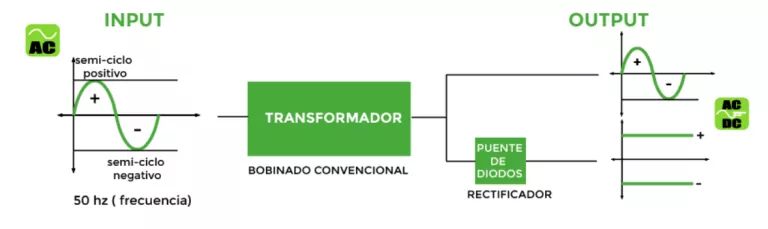
Es la tecnología ya obsoleta de los equipos que trabajan con transformadores a bobinado. Contaban con un bobinado primario, atravesado por la energía de alimentación (por ejemplo, 220V monofásicos de corriente alterna). Como la corriente alterna (CA) tiene una dirección de flujo que va y viene en ciclos, el arco de soldadura con este tipo de corriente presenta cierta inestabilidad —un proceso imperceptible en velocidad, pero que se refleja en la estabilidad del arco.
- Cuando la energía atravesaba el bobinado primario, generaba un campo electromagnético que inducía a un bobinado secundario, con distinta cantidad de vueltas de alambre, logrando un cambio en la relación de voltaje y amperaje (potencia): valores de voltaje relativamente bajos y amperajes elevados, indispensables para soldar.
- Ejemplo de cálculo: si el consumo diseñado del equipo es de 2200W y el voltaje de entrada es fijo (220V), por la ley de Ohm (Potencia = Voltaje × Amperaje) se deduce que el equipo consumirá 10A.
- El rango de amperaje deseado por el soldador (por ejemplo, entre 30 y 160A) se obtenía modificando la energía de inducción entre el bobinado primario y el secundario — de ahí el nombre "transformadores": no se amplificaba ni se reducía la potencia, sino que se transformaba esa relación V×A.
- El output podía ser una señal de corriente alterna sinusoidal, o bien una señal continua lograda mediante un "puente de diodos" (rectificador).
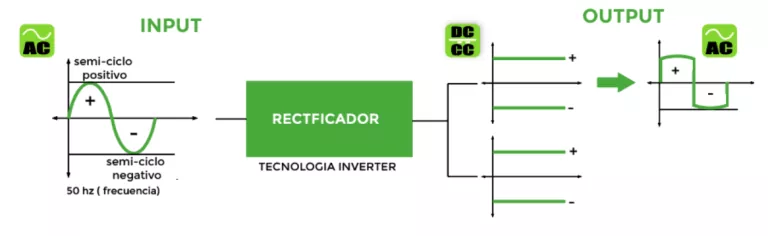
Los equipos con tecnología inverter utilizan componentes electrónicos —siendo los transistores IGBT unos de los más importantes— para rectificar la corriente alterna de entrada, ya sea monofásica o trifásica, en corriente continua de soldadura. Esa energía pasa luego a transformarse en corriente alterna de alta frecuencia, con valores entre 20.000 y 50.000 Hz.
- Es importante romper un mito: la tecnología inverter es un modo de transformar la energía que puede aplicarse en cualquier proceso de soldadura (MMA, MIG-MAG, TIG), y no se limita solo al proceso de electrodo revestido, a pesar de que suele asociarse el término "inverter" con los equipos compactos y livianos utilizados para soldar con electrodo revestido.
- Al prescindir de sistemas electromagnéticos como los transformadores bobinados tradicionales, se logran equipos de peso y tamaño reducidos, y sobre todo un control más preciso del arco de soldadura.
- Al tratarse de un equipo electrónico, está compuesto por componentes electrónicos (hardware), pero también cuenta con una parte de programación (software) que le permite al fabricante añadir funciones específicas que facilitan el proceso de soldadura.
Corriente alterna y corriente continua
Es un tipo de corriente eléctrica en la que la dirección del flujo de electrones va y viene a intervalos regulares, en ciclos. Es la corriente que fluye por las líneas eléctricas y la que llega normalmente a los hogares desde los enchufes de pared. En Argentina, ese "ida y vuelta" se da a razón de 50 ciclos por segundo, es decir, una frecuencia de 50 Hertz.
Es una corriente de intensidad constante, en la que el movimiento de las cargas siempre es en el mismo sentido. Se puede obtener, por ejemplo, mediante un puente de diodos: componentes electrónicos que solo permiten el paso de la corriente eléctrica en un único sentido, a través de sus dos terminales (ánodo y cátodo). Si la corriente tiene un mismo sentido de circulación, el arco de soldadura será más estable y más fácil de soldar.
Onda sinusoidal y onda cuadrada: la señal para soldar aluminio
Para soldar aluminio, la tecnología inverter da un paso adicional en la transformación de la señal, generando una forma de onda distinta a la convencional.
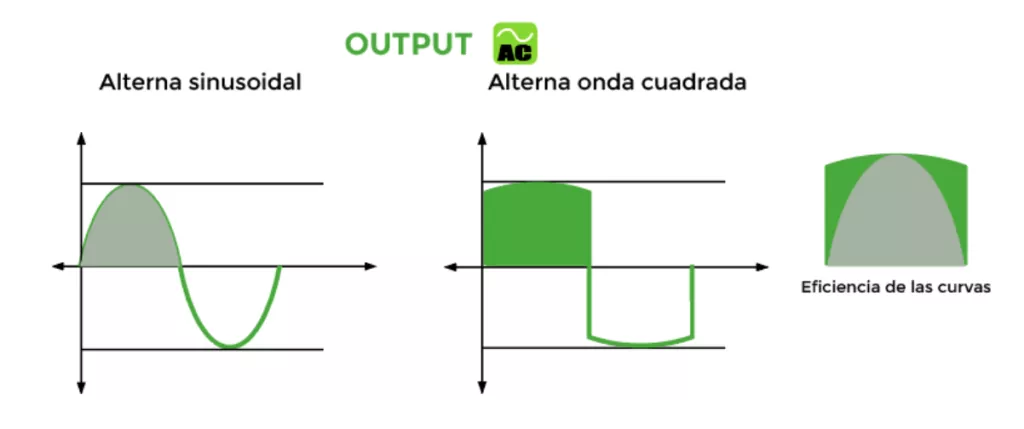
Onda sinusoidal
Es la forma de onda convencional de la corriente alterna, con una curva suave. Es la señal de salida habitual del equipo antes de cualquier transformación adicional.
Onda cuadrada
Puede existir un nuevo output, que se da en el caso de la corriente de soldadura para aluminio. El aluminio tiene la particularidad de que el óxido de alúmina que se genera en su capa superficial tiene un punto de fusión muy por encima del que tiene el aluminio en sí, por lo que se requiere ese “ida y vuelta” que caracteriza a la corriente alterna para romper esa película dura y poder aportar material. Para esto, se vuelve a transformar la señal continua obtenida en el output, generando una señal alterna pero de forma cuadrada, y no sinusoidal. Esta señal es más eficiente desde el punto de vista del aprovechamiento energético en cada ciclo, lo que se refleja en un área mayor bajo la curva.
En resúmen..
La corriente de alimentación de la red no es la misma que la corriente de soldadura: entre una y otra hay una etapa de transformación. Los viejos equipos electromagnéticos resolvían esto con transformadores bobinados, mientras que la tecnología inverter usa componentes electrónicos (como los transistores IGBT) para rectificar la corriente alterna de entrada en corriente continua de soldadura, y luego en alterna de alta frecuencia, logrando equipos más livianos y con un control más preciso del arco. Para soldar aluminio, esta señal se transforma una vez más en una onda cuadrada, más eficiente energéticamente, necesaria para romper la capa de óxido de alúmina de la superficie del material.
Etiquetado:
Artículos Relacionados