Descubrí qué es el biselado, sus partes y los distintos tipos de chaflán, y cómo esta técnica te permite soldar espesores gruesos incluso con equipos de potencia limitada, trabajando en múltiples pasadas.
¿Qué es un bisel?
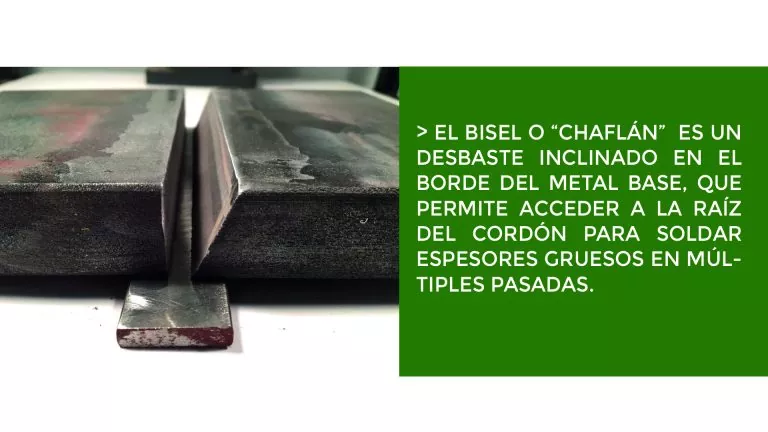
El biselado es una técnica de diseño de la junta soldada que consiste en desbastar el borde de los metales base a unir, con el fin de acceder de manera eficiente a la raíz del cordón de soldadura y asegurar la fusión completa, sobre todo en espesores gruesos.
El bisel puede realizarse en ambos metales a unir o bien en uno de ellos. Además, el desbaste puede estar en una de las caras de ese metal, o en las dos (superior e inferior), generando lo que se llama un “doble bisel”.
El nombre del bisel se expresa generalmente en letras, determinadas por la forma en la que se genera el desbastado del borde. Veamos primero qué partes componen a un bisel, y después repasamos los tipos de chaflán más frecuentes.
El bisel o ‘chaflán’ es un desbaste inclinado en el borde del metal base, que permite acceder a la raíz del cordón para soldar espesores gruesos en múltiples pasadas.
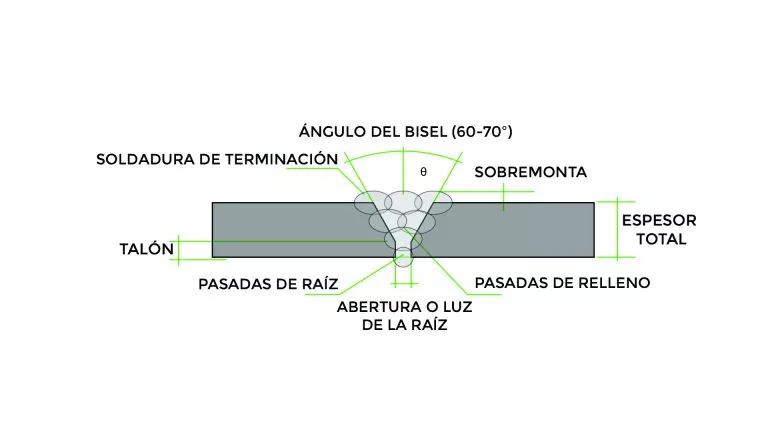
PARTES DEL BISEL
Ángulo del bisel
Es el ángulo de apertura formado entre los dos bordes desbastados de los metales base, generalmente entre 60° y 70°.
Talón
Es la porción del borde del metal base que no fue desbastada, ubicada en la base de la ranura del bisel.
Abertura o luz de la raíz
Es la separación que se deja entre las piezas a unir, en la base del bisel, para permitir el acceso y la fusión completa de la raíz del cordón.
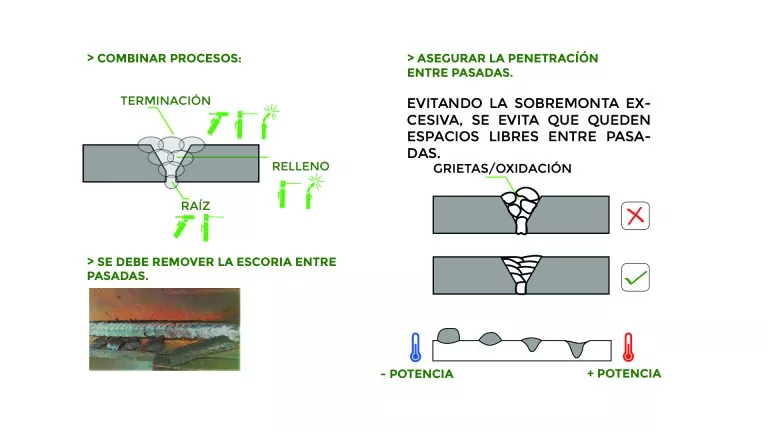
Pasadas de raíz
Son las primeras pasadas de soldadura, aplicadas en la base del bisel para fusionar la raíz de la unión.
Pasadas de relleno
Son las pasadas de soldadura que se aplican después de la raíz, para ir completando el volumen del bisel hasta acercarse al espesor total de la pieza.
Soldadura de terminación
Es la o las pasadas finales de soldadura, que completan el relleno del bisel hasta el nivel de la superficie del metal base.
Sobremonta
Es el material de aporte que queda por encima del nivel de la superficie del metal base, en la soldadura de terminación.
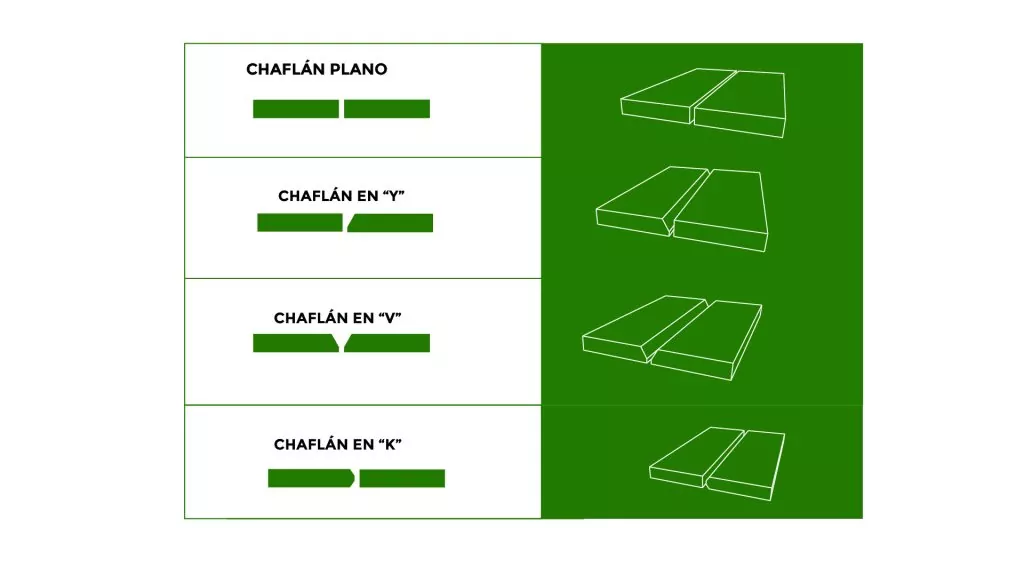
Tipos de chaflán según su forma
Chaflán plano
Los bordes de ambos metales se unen sin desbaste angular, es decir, sin apertura de bisel entre las piezas.
Chaflán en Y
Desbaste angular en el borde de una sola de las piezas, dejando un talón recto en la base, con forma similar a la letra Y.
Chaflán en V
Desbaste angular en los bordes de ambas piezas, que al unirse forman una ranura en forma de V.
Chaflán en K
Desbaste angular asimétrico en el borde de una de las piezas, con forma similar a la letra K.
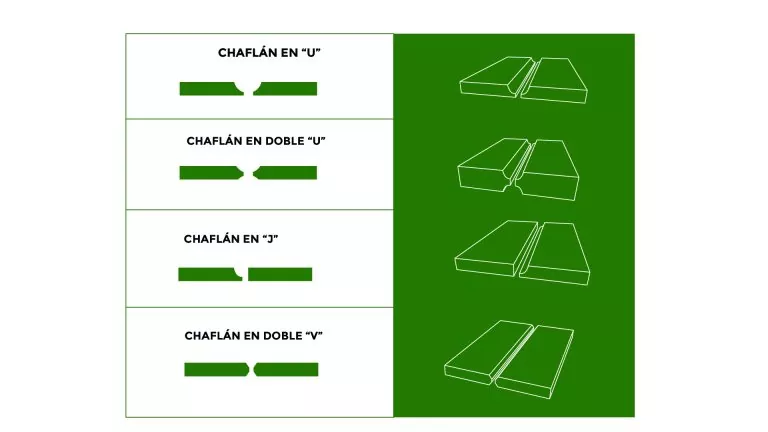
Chaflán en U
Desbaste curvo en el borde de una de las piezas, con forma de U, generando una ranura redondeada en la base.
Chaflán en doble U
Desbaste curvo en forma de U aplicado en ambas caras de la pieza (superior e inferior), es decir, un doble bisel con ranura redondeada de los dos lados.
Chaflán en J
Desbaste curvo y asimétrico en el borde de una sola de las piezas, con forma similar a la letra J.
Chaflán en doble V
Desbaste angular en forma de V aplicado en ambas caras de la pieza (superior e inferior), es decir, un doble bisel simétrico.
Espesor de la pieza y potencia del equipo: por qué el bisel es tu aliado
El bisel permite soldar espesores gruesos incluso con equipos cuya potencia no alcanzaría para hacerlo en una única pasada, trabajando de forma secuencial.
Espesor de la pieza
En acero al carbono, la potencia de soldadura sugerida es de 40 A por mm de metal a soldar. Para un espesor de 2 mm alcanza con unos 80 A, algo que resuelve cualquier equipo estándar (130 a 500 A; en herrería convencional, 200 a 250 A monofásicos). Pero si aparece una pieza de mayor espesor —por ejemplo, un perfil IPN con alma de 8 mm— la regla de los 40 A/mm exigiría 320 A, algo que un equipo de 200 A no puede entregar en una sola pasada.
Potencia por pasada (no acumulativa)
Al desbastar el ángulo de los bordes con un bisel, se disminuye el espesor relativo del metal a soldar en cada pasada, permitiendo completar el espesor final de forma gradual. La potencia requerida es la necesaria para fundir entre pasada y pasada, y no es acumulativa: si lo fuera, en la última pasada nos enfrentaríamos igual al espesor total de la pieza.
Se debe remover la escoria entre pasadas.
Hay que asegurar la penetración entre pasadas, evitando una sobremonta excesiva que deje espacios libres (grietas u oxidación) entre pasadas.
Los distintos procesos (raíz, relleno, terminación) se pueden combinar entre sí según la etapa del bisel.
En resúmen..
El bisel permite acceder a la raíz del cordón y soldar espesores gruesos sin generar choque térmico ni debilitar la unión, combinado con un proceso de soldadura secuencial en pasadas de raíz, relleno y terminación. De ahí surge el refrán entre soldadores: “con cualquier equipo de soldadura podemos soldar un barco entero” — el secreto está en desarrollar los biseles necesarios para los espesores gruesos y trabajar de manera secuencial con diferentes pasadas.
Etiquetado:
Tipo de producto: Arco Sumergido
Artículos Relacionados
QUE SON LAS BUZAS QUARTZ Y POR QUÉ DEBERÍA USARLAS?